فرآیند تولید بیلت فولادی؛ گامبهگام از کوره القایی تا محصول نهایی

تولید بیلت فولادی فقط به ذوبکردن آهن و ریختن آن در قالب خلاصه نمیشود. کیفیت محصول نهایی از انتخاب مواد اولیه آغاز میشود و به کنترل مذاب، انجماد، برش و بازرسی بیلت بستگی دارد. اگر در هر مرحله ترکیب شیمیایی، دما یا شرایط خنککاری بهدرستی مدیریت نشود، عیبهایی ایجاد میشود که ممکن است هنگام نورد خود را نشان دهند.
بیلت، یا شمشه فولادی، محصولی نیمهساخته با مقطع معمولاً مربعی است که بهعنوان خوراک خطوط نورد به کار میرود. هلدینگ همگر خط تولید بیلت فولادی را از طریق ذوب آهن اسفنجی و قراضه در کورههای القایی و استفاده از خط پیوسته ریختهگری ادامه میدهد. در این راهنمای جامع، مسیر تولید را در شش گام دنبال میکنیم تا نقش هر بخش و ارتباط آن با کیفیت بیلت روشن شود.
بیلت فولادی چیست و چرا روش تولید آن اهمیت دارد؟
بیلت پس از خروج از خط ریختهگری، هنوز محصولی مانند میلگرد یا مقطع ساختمانی نیست. این شمشه باید در فرایندهای بعدی، معمولاً با گرمکردن و نورد، به شکل موردنظر تبدیل شود. به همین دلیل، خریدار صنعتی تنها به ظاهر و ابعاد بیلت توجه نمیکند؛ ترکیب شیمیایی، سلامت سطح، یکنواختی مقطع و قابلیت نورد نیز اهمیت دارند.
برای نمونه، ترک سطحی میتواند در نورد گسترش پیدا کند و ناخالصیهای غیرفلزی نیز بر کیفیت محصول نهایی اثر بگذارند. کنترل این موارد با یک دستگاه یا یک آزمون انجام نمیشود؛ بلکه حاصل مجموعهای از تصمیمهای درست در سراسر خط تولید است. بطور کلی میتوان گفت که مسیر خط تولید بیلت فولادی به شرح زیر است:
آمادهسازی مواد اولیه
↓
ذوب در کوره القایی
↓
تنظیم و آمادهسازی مذاب
↓
ریختهگری مداوم
↓
خنککاری و برش
↓
بازرسی و تحویل
حال در ادامه به بررسی دقیقتر هر مرحله میپردازیم:
گام اول: انتخاب و آمادهسازی مواد اولیه
نقطه شروع تولید بیلت فولادی، تعیین مواد مناسب برای شارژ کوره است. آهن اسفنجی و قراضه آهنی مبنای ذوب هستند. نوع، مقدار و کیفیت این مواد باید با ترکیب شیمیایی بیلت موردنظر هماهنگ باشد. قراضه نامناسب ممکن است عناصر ناخواسته، آلودگی یا مواد غیرفلزی را وارد مذاب کند و کنترل کیفیت را دشوارتر سازد.
در این مرحله از فرایند تولید بیلت فولادی، قراضه بررسی و در صورت نیاز تفکیک و آماده میشود. هدف آن است که قطعات نامناسب، آلوده یا مسئلهساز پیش از ورود به کوره شناسایی شوند. آهن اسفنجی نیز باید متناسب با شرایط فرایند نگهداری و مصرف شود. میزان رطوبت مواد شارژ موضوعی ایمنیمحور است؛ ورود مواد مرطوب به محیط مذاب میتواند خطرناک باشد.
آمادهسازی مواد اولیه فقط اقدامی انبارداری نیست. نسبت شارژ بر رفتار ذوب، سرباره و امکان رسیدن به ترکیب شیمیایی هدف اثر میگذارد. به زبان ساده، هرچه ورودی خط شناختهشدهتر و یکنواختتر باشد، کنترل مراحل بعدی آسانتر خواهد بود.
گام دوم: ذوب مواد در کوره القایی
در مرحله دوم از فرایند تولید بیلت فولادی، مواد آمادهشده وارد کوره القایی بیلت میشوند. کوره القایی با استفاده از میدان الکترومغناطیسی، انرژی لازم برای گرمشدن و ذوب فلز را فراهم میکند. اپراتور، متناسب با ظرفیت و دستورالعمل بهرهبرداری کوره، شارژ را مدیریت میکند تا ذوب بهصورت کنترلشده پیش برود.
کار کوره تنها تبدیل جامد به مایع نیست. بلکه دمای مذاب، مقدار و ویژگی سرباره و شرایط نسوز کوره نیز باید زیر نظر باشند. سرباره در شرایط مناسب میتواند در جداسازی بخشی از ناخالصیها نقش داشته باشد، اما کنترلنشدن آن یا ورودش به جریان مذاب، برای کیفیت ریختهگری مسئلهساز است.
نکتهای بسیار مهم که شاید کمتر به آن اشاره شده باشد این است که بالاتربودن دما لزوما همیشه بهمعنای کیفیت بهتر نیست. مذاب باید برای انتقال و ریختهگری، دمای مناسب داشته باشد؛ دمای نامناسب میتواند هم بر جریانپذیری و هم بر روند انجماد اثر بگذارد. مقدار دقیق دمای عملیاتی نیز عددی ثابت برای همه خطوط و همه گریدهای فولاد نیست.
گام سوم: کنترل ترکیب شیمیایی و آمادهسازی مذاب
پس از تشکیل مذاب، باید بررسی شود که ترکیب آن با مشخصات محصول هدف سازگار است یا نه. در تولید بیلت فولادی، تفاوت گریدها فقط یک نام تجاری نیست؛ مقدار عناصر و حدود مجاز آنها بر رفتار بیلت هنگام نورد و ویژگیهای محصول بعدی تأثیر میگذارد. به همین دلیل، نمونهگیری و ارزیابی مذاب بخشی مهم از کنترل فرایند است.
در صورت نیاز، اصلاح ترکیب با افزودن مواد مناسب و مطابق دستورالعمل تولید انجام میشود. همچنین باید برای کاهش ورود سرباره و ناخالصی به مراحل بعدی برنامه داشت. شیوه دقیق نمونهگیری، آزمون و اصلاح مذاب به امکانات کارخانه، گرید درخواستی و روش تولید وابسته است؛ بنابراین نمیتوان یک نسخه واحد را به همه تولیدکنندگان نسبت داد.
مذاب آمادهشده برای ورود به بخش ریختهگری از کوره تخلیه و منتقل میشود. در این جابهجایی، حفظ ایمنی، مدیریت دما و جلوگیری از ورود مواد ناخواسته اهمیت دارد. اگر مذاب پیش از رسیدن به قالب از محدوده مناسب فرایند خارج شود، پایداری ریختهگری دشوار خواهد شد.
این گام پاسخ به یک پرسش رایج را نیز روشن میکند: چرا دو بیلت با ظاهر مشابه لزوماً کیفیت یکسانی ندارند؟ در پاسخ باید گفت که چون بخشی از کیفیت، به ترکیب و پاکیزگی مذابی مربوط است که با نگاه کردن به سطح شمشه نمیتوان آن را تعیین کرد.
گام چهارم: شکلدهی در خط ریختهگری مداوم بیلت
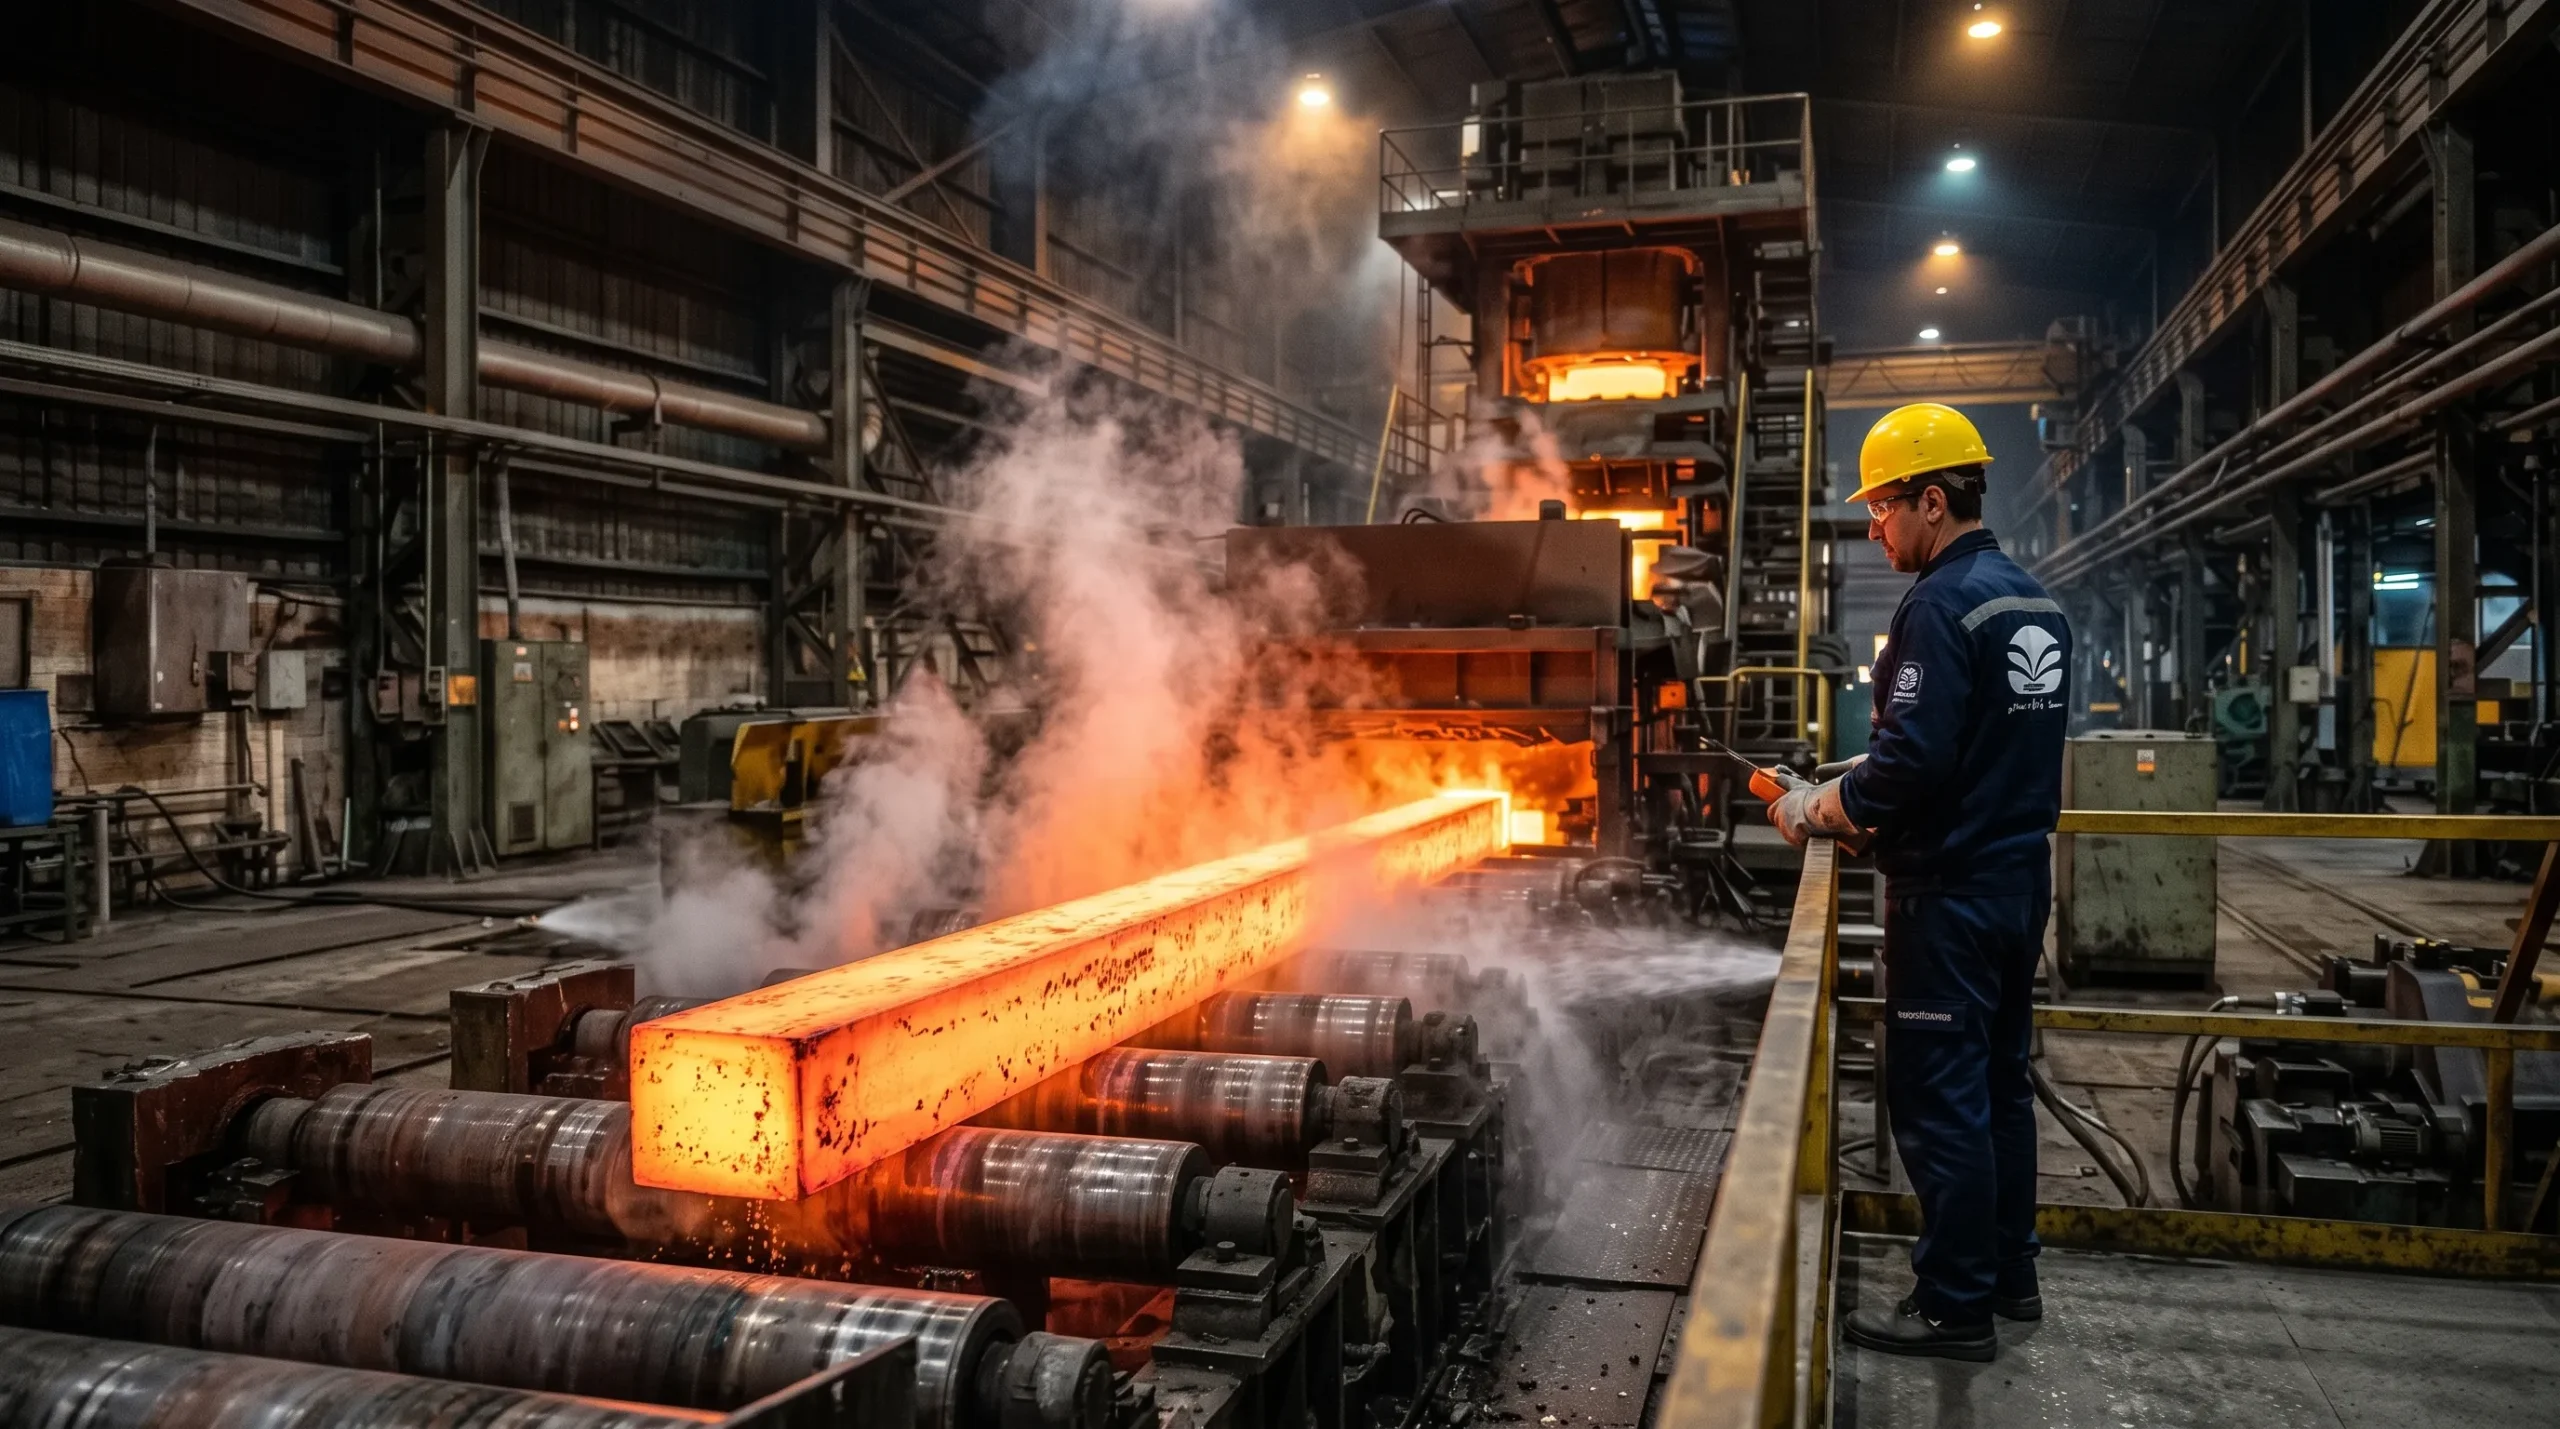
اکنون مذاب وارد مهمترین بخش شکلدهی میشود: خط ریختهگری مداوم بیلت. در این روش، مذاب بهصورت پیوسته به قالبی با مقطع مشخص میرسد. تماس با دیواره خنکشونده قالب باعث تشکیل پوسته جامد در اطراف مذاب میشود؛ درحالیکه بخش مرکزی در آغاز هنوز کاملاً منجمد نشده است.
رشته در حال شکلگیری بهتدریج از قالب خارج و در مسیر خط تولید بیلت فولادی هدایت میشود. همزمان، شرایط ورود مذاب، سطح آن در قالب، سرعت خروج رشته و خنککاری باید با یکدیگر هماهنگ باشند. ناهماهنگی میان این عوامل میتواند احتمال ایجاد عیوب سطحی یا داخلی را افزایش دهد.
مزیت اصلی ریختهگری مداوم این است که شکلدهی بیلت در جریانی پیوسته انجام میشود، نه با پرکردن جداگانه تعداد زیادی قالب مستقل. البته «پیوسته» بهمعنای بینیازی از کنترل نیست؛ پایداری فرایند در تمام مدت ذوب و ریختهگری اهمیت دارد.
در هلدینگ همگر خط پیوسته ریختهگری بیلت در ابعاد ۱۰۰×۱۰۰ و ۱۲۰×۱۲۰ میلیمتر راهاندازی شده است. این اعداد به اندازه مقطع اشاره دارند و نباید با طول شاخه، گرید فولاد یا ظرفیت تولید اشتباه گرفته شوند. برای تعیین مشخصات یک سفارش، همه این موارد باید جداگانه بررسی شوند.
گام پنجم: خنککاری، انجماد کامل و برش
خروج رشته از قالب، پایان انجماد نیست. پس از تشکیل پوسته اولیه، بخشهای داخلی باید در طول مسیر بهتدریج جامد شوند. ازاینرو، خنککاری بعد از قالب نقش مهمی در کیفیت ساختار بیلت دارد. شدت و توزیع خنککاری باید با شرایط خط هماهنگ باشد؛ سردشدن نامتناسب میتواند تنش حرارتی و احتمال عیب را افزایش دهد.
رشته پس از عبور از مسیر تعیینشده، به طول موردنیاز برش میخورد. طول برش به مشخصات سفارش، تجهیزات خط و نیاز مصرفکننده بعدی وابسته است. خود عملیات برش نیز باید بهگونهای انجام شود که ابعاد و وضعیت انتهای شاخهها برای جابهجایی و فرایند بعدی مناسب باشند.
در این بخش از فریند تولید بیلت فولادی، گاهی تصور میشود هرچه بیلت سریعتر سرد شود، زودتر آماده تحویل است. اما در تولید صنعتی، سرعت بهتنهایی معیار موفقیت نیست. هدف، رسیدن به انجماد و شرایطی است که کیفیت محصول و پایداری عملیات حفظ شود. برای همین، کنترل مسیر خنککاری بخشی از فرایند تولید است، نه مرحلهای فرعی پس از تولید.
گام ششم: بازرسی، شناسایی و آمادهسازی محصول نهایی
پس از برش، بیلت باید از نظر انطباق با مشخصات موردنیاز بررسی شود. کنترل ابعاد، وضعیت ظاهری سطح، شکل شاخهها و شناسایی عیوب آشکار از بررسیهای متداول این مرحله از تولید بیلت فولادی هستند. بسته به الزامات محصول و سفارش، نتایج آزمونهای ترکیب شیمیایی و سایر کنترلهای کیفی نیز برای تصمیمگیری درباره پذیرش محصول به کار میآیند.
یکی از تفاوتهای مهم میان «تولیدشدن» و «آماده عرضهبودن» همینجاست. شمشهای که از خط خارج شده، پیش از تحویل باید قابل شناسایی و ردیابی باشد؛ یعنی مشخص باشد به کدام ذوب یا سفارش مربوط است. این موضوع در صورت بروز اختلاف، بررسی کیفیت و تطبیق محصول با مدارک سفارش اهمیت پیدا میکند.
پس از پذیرش، بیلتها متناسب با برنامه انبارش یا حمل، دستهبندی و آماده میشوند. شرایط جابهجایی نیز اهمیت دارد: آسیبدیدگی هنگام تخلیه، بارگیری یا نگهداری میتواند وضعیت محصولی را که با دقت تولید شده است، تحت تأثیر قرار دهد. مشخصات نهایی سفارش باید در مدارک همراه محصول، از جمله ابعاد و گرید توافقشده، روشن باشند.
چه عواملی بیشترین اثر را بر کیفیت بیلت دارند؟
شش مرحله بالا مستقل از هم نیستند. انتخاب قراضه بر ترکیب مذاب اثر میگذارد؛ ترکیب و دمای مذاب بر رفتار آن در قالب مؤثر است؛ و شرایط قالب و خنککاری بر سلامت رشته اثر میگذارند. بنابراین، کنترل کیفیت بیلت را نباید فقط به بازرسی ظاهری مرحله آخر محدود کرد.
چهار محور برای فهم کیفیت محصول اهمیت ویژه دارند: شناخت مواد اولیه، کنترل ترکیب شیمیایی، پایداری ریختهگری و ردیابی محصول. اگر یکی از این حلقهها ضعیف باشد، بررسی حلقههای بعدی دشوارتر میشود. برای مثال، ظاهر قابلقبول بهتنهایی ثابت نمیکند ترکیب شیمیایی با گرید درخواستی منطبق است؛ همانطور که ترکیب درست نیز بهتنهایی نبود ترک یا عیب سطحی را تضمین نمیکند.
برای خریداران، بهترین رویکرد این است که پیش از ثبت سفارش، کاربرد بیلت در خط نورد، ابعاد مقطع، طول شاخه، گرید موردنیاز و مدارک کنترل کیفیت را مشخص کنند. برای تولیدکننده نیز ثبت و ارتباطدادن دادههای هر ذوب به محصول خروجی، پایه پاسخگویی فنی است.
سخن پایانی: کیفیت بیلت، حاصلِ نظارت بر زنجیرهیِ تولید
تولید بیلت فولادی تنها ترکیبِ آهن و ذوبکردن آن در کوره نیست؛ بلکه نتیجهیِ یک زنجیرهیِ دقیق از نظارت، دانش فنی و زیرساختهای مهندسی است. همانطور که در این راهنما مرور کردیم، از انتخاب دقیق مواد اولیه در گام اول تا بازرسی محصول نهایی در گام ششم، هر مرحله نقش حیاتی در تعیین عملکرد بیلت در خطوط نورد شما دارد.
در مجموعهی هلدینگ همگر، نگاه ما به تولید بیلت، نگاهی فراتر از عرضهی یک محصول معمولی است. هدف ما این است که با بهرهگیری از کورههای القایی مدرن و خط پیوسته ریختهگری، محصولی پایدار و قابلاعتماد برای صنایع فولادی تأمین کنیم؛ چرا که میدانیم کیفیتِ بیلتِ ورودی، ضامنِ موفقیت در تولیدِ مقاطع نهایی است.
اگر در جستجوی محصولی هستید که در کنار رعایت استانداردهای فنی، یکنواختی و شناسنامهی مشخص داشته باشد، پیشنهاد میکنیم همواره پیش از تصمیمگیری نهایی، از مدارک فنی و شرایط تولیدِ تأمینکننده اطمینان حاصل کنید. ما در هلدینگ همگر آمادگی داریم تا جزئیات فنی و مشخصات محصولات تولیدیمان را برای کاربردهای تخصصی شما شفافسازی کنیم. برای کسب اطلاعات بیشتر و دریافت مشاوره تخصصی جهت بررسی نیازهای پروژه خود، کارشناسان فنی ما آماده پاسخگویی به شما هستند.