عیوب رایج اسلب فولادی و روش های پیشگیری از آن ها

کیفیت اسلب فولادی تنها به ترکیب شیمیایی فولاد وابسته نیست و شرایط ریختهگری و انجماد نیز تأثیر مستقیمی بر کیفیت نهایی تختال دارد. در صورت کنترل نامناسب دما، سرعت ریختهگری، خنککاری یا جریان فولاد مذاب، ممکن است عیوب رایج اسلب فولادی مانند ترکهای سطحی و زیرسطحی، جدایش مرکزی، تخلخل و حبس آخال ایجاد شوند. برخی از این عیوب در زمان بازرسی اسلب قابل مشاهدهاند، اما بعضی دیگر در داخل تختال باقی میمانند و حتی ممکن است در مراحل نورد نیز به محصول نهایی منتقل شوند. بنابراین، شناسایی منشأ عیوب و کنترل پارامترهای فرآیند، بخش مهمی از تضمین کیفیت اسلب است.
مهمترین عیوب رایج اسلب فولادی کداماند؟
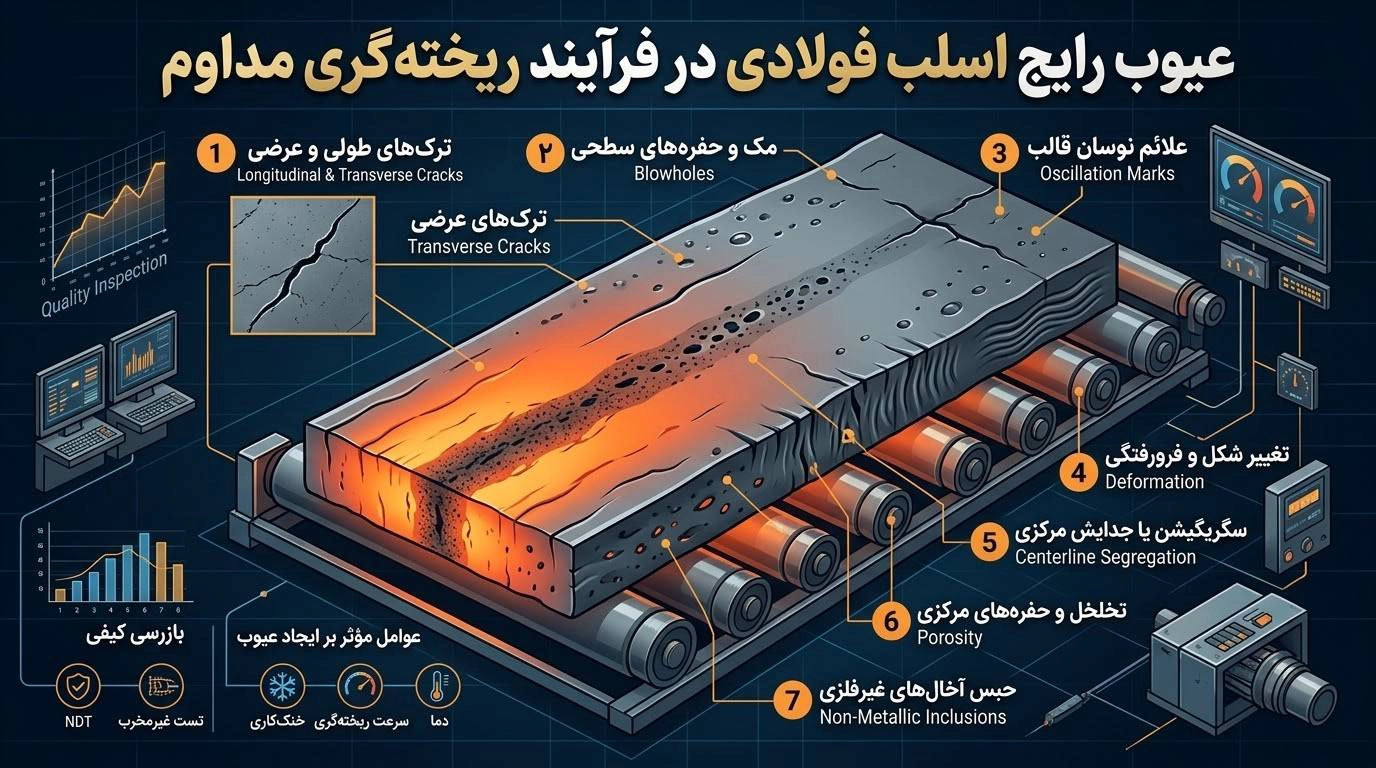
عیوب اسلب را میتوان بر اساس محل ایجاد به عیوب سطحی، زیرسطحی و داخلی تقسیم کرد. هر گروه منشأ متفاوتی دارد و برای کنترل آن باید پارامترهای مشخصی از فرآیند ریختهگری بررسی شود.
از مهمترین عیوب میتوان به موارد زیر اشاره کرد:
- ترکهای طولی و عرضی
- ترکهای زیرسطحی و داخلی
- سگریگیشن یا جدایش مرکزی
- تخلخل و حفرههای مرکزی
- حبس آخالهای غیرفلزی
- علائم عمیق ناشی از نوسان قالب
- تغییر شکل و فرورفتگی سطح اسلب
بروز این عیوب معمولاً تنها به یک عامل محدود نمیشود و عواملی مانند دمای مذاب، سرعت ریختهگری، خنککاری، نوسان قالب، جریان فولاد مذاب و وضعیت غلتکها میتوانند همزمان بر کیفیت اسلب اثر بگذارند.
ترک اسلب؛ یکی از مهمترین عیوب ریختهگری
ترک اسلب ممکن است روی سطح، زیر سطح یا در قسمت داخلی تختال ایجاد شود. ترکهای سطحی معمولاً در اثر تنشهای حرارتی و مکانیکی، خنککاری غیریکنواخت، شرایط نامناسب قالب یا سرعت نامناسب ریختهگری شکل میگیرند.
ترکهای طولی در امتداد حرکت اسلب ایجاد میشوند و از جمله عیوب مهم سطحی به شمار میروند. خنککاری غیریکنواخت در قالب، نوسان سطح فولاد مذاب، سرعت بالای ریختهگری، دمای بیش از حد مذاب و نامناسب بودن پودر قالب از عوامل مؤثر در شکلگیری این ترکها هستند.
برای کاهش احتمال ترک، باید موارد زیر بهدقت کنترل شوند:
- یکنواختی خنککاری اولیه و ثانویه
- سرعت ریختهگری متناسب با گرید فولاد
- عملکرد و نوسان مناسب قالب
- وضعیت و سایش قالب مسی
- همراستایی صحیح تجهیزات و غلتکها
ترکهای زیرسطحی و داخلی نیز ممکن است در اثر تنشهای ناشی از انجماد، صافکاری، خمکاری یا تغییر شکل پوسته جامد ایجاد شوند. پشتیبانی مناسب رشته فولادی توسط غلتکها و کنترل دقیق فاصله آنها از عوامل مهم در جلوگیری از این نوع عیوب است.
چگونه از ترک اسلب جلوگیری کنیم؟
پیشگیری از ترک نیازمند کنترل همزمان شرایط حرارتی و مکانیکی فرآیند است. تنظیم مناسب شدت خنککاری، سرعت ریختهگری، همراستایی غلتکها و شرایط قالب میتواند احتمال ایجاد ترک را کاهش دهد. همچنین تغییرات ناگهانی در دما و سرعت فرآیند باید تا حد امکان کنترل شود.
سگریگیشن مرکزی در اسلب فولادی چیست؟
سگریگیشن مرکزی (Centerline Segregation) یکی از مهمترین عیوب داخلی اسلب است که در هنگام انجماد و در بخش مرکزی تختال شکل میگیرد. در این پدیده، غلظت برخی عناصر موجود در فولاد، مانند کربن، منگنز، گوگرد و فسفر، در ناحیه مرکزی نسبت به بخشهای دیگر افزایش پیدا میکند.
یکی از عوامل مؤثر در ایجاد این عیب، جریان یافتن فولاد مذاب غنیشده در فاصله بین دندریتها و همچنین تغییر شکل رشته فولادی در مراحل پایانی انجماد است. تغییر شکل یا برآمدگی بین غلتکها میتواند مذاب غنیشده را به سمت خط مرکزی حرکت دهد و جدایش را تشدید کند.
برای کاهش سگریگیشن مرکزی، کنترل دمای ریختهگری، سرعت ریختهگری، خنککاری ثانویه و شرایط پشتیبانی غلتکی اهمیت دارد. در برخی خطوط نیز از همزدن الکترومغناطیسی (EMS) برای بهبود ساختار انجماد و کاهش جدایش مرکزی و تخلخل استفاده میشود.
تخلخل و حبس آخال در اسلب
تخلخل مرکزی و حفرهها میتوانند در نتیجه انقباض ناشی از انجماد و شرایط نامناسب جریان و تغذیه فولاد در بخش مرکزی اسلب ایجاد شوند. کنترل فاصله غلتکها و جلوگیری از تغییر شکل بیش از حد رشته در مراحل پایانی انجماد، از اقدامات مؤثر برای کاهش این عیوب است.
از سوی دیگر، آخالهای غیرفلزی مانند ذرات اکسیدی ممکن است در فولاد مذاب باقی بمانند و در زمان انجماد داخل پوسته گرفتار شوند. این آخالها میتوانند کیفیت سطحی و داخلی اسلب و در ادامه کیفیت محصول نوردشده را کاهش دهند.
برای کنترل آخالها، عملیات تصفیه فولاد، اکسیدزدایی مناسب، جلوگیری از بازاکسیداسیون، کنترل جریان فولاد در تاندیش و قالب و استفاده صحیح از سیستم محافظ جریان مذاب اهمیت دارد.
مهمترین راهکارهای کنترل کیفیت اسلب
پیشگیری از عیوب، مؤثرتر و کمهزینهتر از اصلاح اسلب معیوب پس از تولید است. به همین دلیل، کنترل کیفیت باید از مراحل آمادهسازی فولاد مذاب آغاز شود و تا خروج تختال ادامه داشته باشد.
| عامل کنترل | تأثیر بر کیفیت اسلب |
| دمای فولاد مذاب | کنترل شرایط انجماد و کاهش برخی عیوب داخلی |
| سرعت ریختهگری | کنترل زمان انجماد و کاهش احتمال ترک |
| خنککاری قالب | جلوگیری از انجماد غیریکنواخت و ترکهای سطحی |
| خنککاری ثانویه | کنترل نرخ انجماد و تنشهای حرارتی |
| فاصله و همراستایی غلتکها | کاهش برآمدگی، ترک داخلی و جدایش |
| جریان فولاد در قالب | کاهش حبس آخال و نوسانات سطح مذاب |
| همزدن الکترومغناطیسی | کمک به بهبود ساختار انجماد و کاهش جدایش مرکزی |
کنترل این پارامترها باید متناسب با گرید فولاد، ابعاد اسلب و شرایط خط ریختهگری انجام شود؛ یک تنظیم ثابت برای تمام شرایط تولید مناسب نیست.
جمعبندی
عیوب رایج اسلب فولادی معمولاً نتیجه برهمکنش عوامل متالورژیکی، حرارتی و مکانیکی در فرآیند ریختهگری هستند. ترک اسلب، سگریگیشن مرکزی، تخلخل، حبس آخال و عیوب سطحی از مهمترین مواردی هستند که میتوانند کیفیت تختال و محصولات نهایی حاصل از نورد را تحت تأثیر قرار دهند.
کنترل دقیق دمای مذاب، سرعت ریختهگری، خنککاری، جریان فولاد در قالب و وضعیت غلتکها نقش مهمی در کاهش این عیوب دارد. برای دستیابی به اسلب با کیفیت پایدار، پایش مستمر فرآیند و شناسایی علت اصلی هر عیب ضروری است.
اگر برای بررسی کیفیت اسلب فولادی، انتخاب محصول مناسب یا استعلام قیمت نیاز به مشاوره دارید، میتوانید با هلدینگ همگر تماس بگیرید و از راهنمایی کارشناسان این مجموعه استفاده کنید.
سوالات متداول
۱. مهمترین عیوب رایج اسلب فولادی کداماند؟
ترکهای سطحی و داخلی، سگریگیشن مرکزی، تخلخل، حبس آخال و برخی عیوب شکل و سطح از مهمترین عیوب اسلب در فرآیند ریختهگری مداوم هستند.
۲. ترک اسلب چرا ایجاد میشود؟
ترک میتواند در اثر خنککاری غیریکنواخت، سرعت نامناسب ریختهگری، تنشهای حرارتی و مکانیکی، شرایط نامناسب قالب و مشکلات همراستایی تجهیزات ایجاد شود.
۳. سگریگیشن مرکزی چیست؟
سگریگیشن مرکزی به تمرکز بیشتر برخی عناصر شیمیایی در ناحیه مرکزی اسلب در نتیجه فرآیند انجماد و جریان مذاب غنیشده گفته میشود.
۴. چگونه میتوان از عیوب اسلب جلوگیری کرد؟
با کنترل دما و سرعت ریختهگری، تنظیم خنککاری، کنترل جریان مذاب، نگهداری صحیح قالب و غلتکها و پایش مستمر فرآیند میتوان احتمال ایجاد عیوب را کاهش داد.