کوره القایی و کوره قوس الکتریکی (EAF): کدام برای تولید بیلت بهتر است؟

مقدمه: انتخاب کوره چه تأثیری بر تولید بیلت فولادی دارد؟
انتخاب فناوری ذوب، یکی از تصمیمهای مهم در طراحی و بهینهسازی کارخانههای فولادسازی است؛ زیرا مستقیماً بر هزینه تولید، کیفیت فولاد مذاب، ظرفیت عملیاتی و بهرهوری خطوط تولید تأثیر میگذارد. در میان فناوریهای ذوب الکتریکی، کوره القایی و کوره قوس الکتریکی از گزینههای مهم برای تولید فولاد مورد استفاده در ساخت بیلت و شمشه فولادی هستند.
در این مقاله از هلدینگ همگر، تفاوت کوره القایی و کوره قوس الکتریکی را از جنبههای فنی و اقتصادی بررسی میکنیم تا انتخاب فناوری مناسب برای تولید بیلت فولادی با دقت بیشتری انجام شود.
کوره القایی و کوره قوس الکتریکی چگونه کار میکنند؟
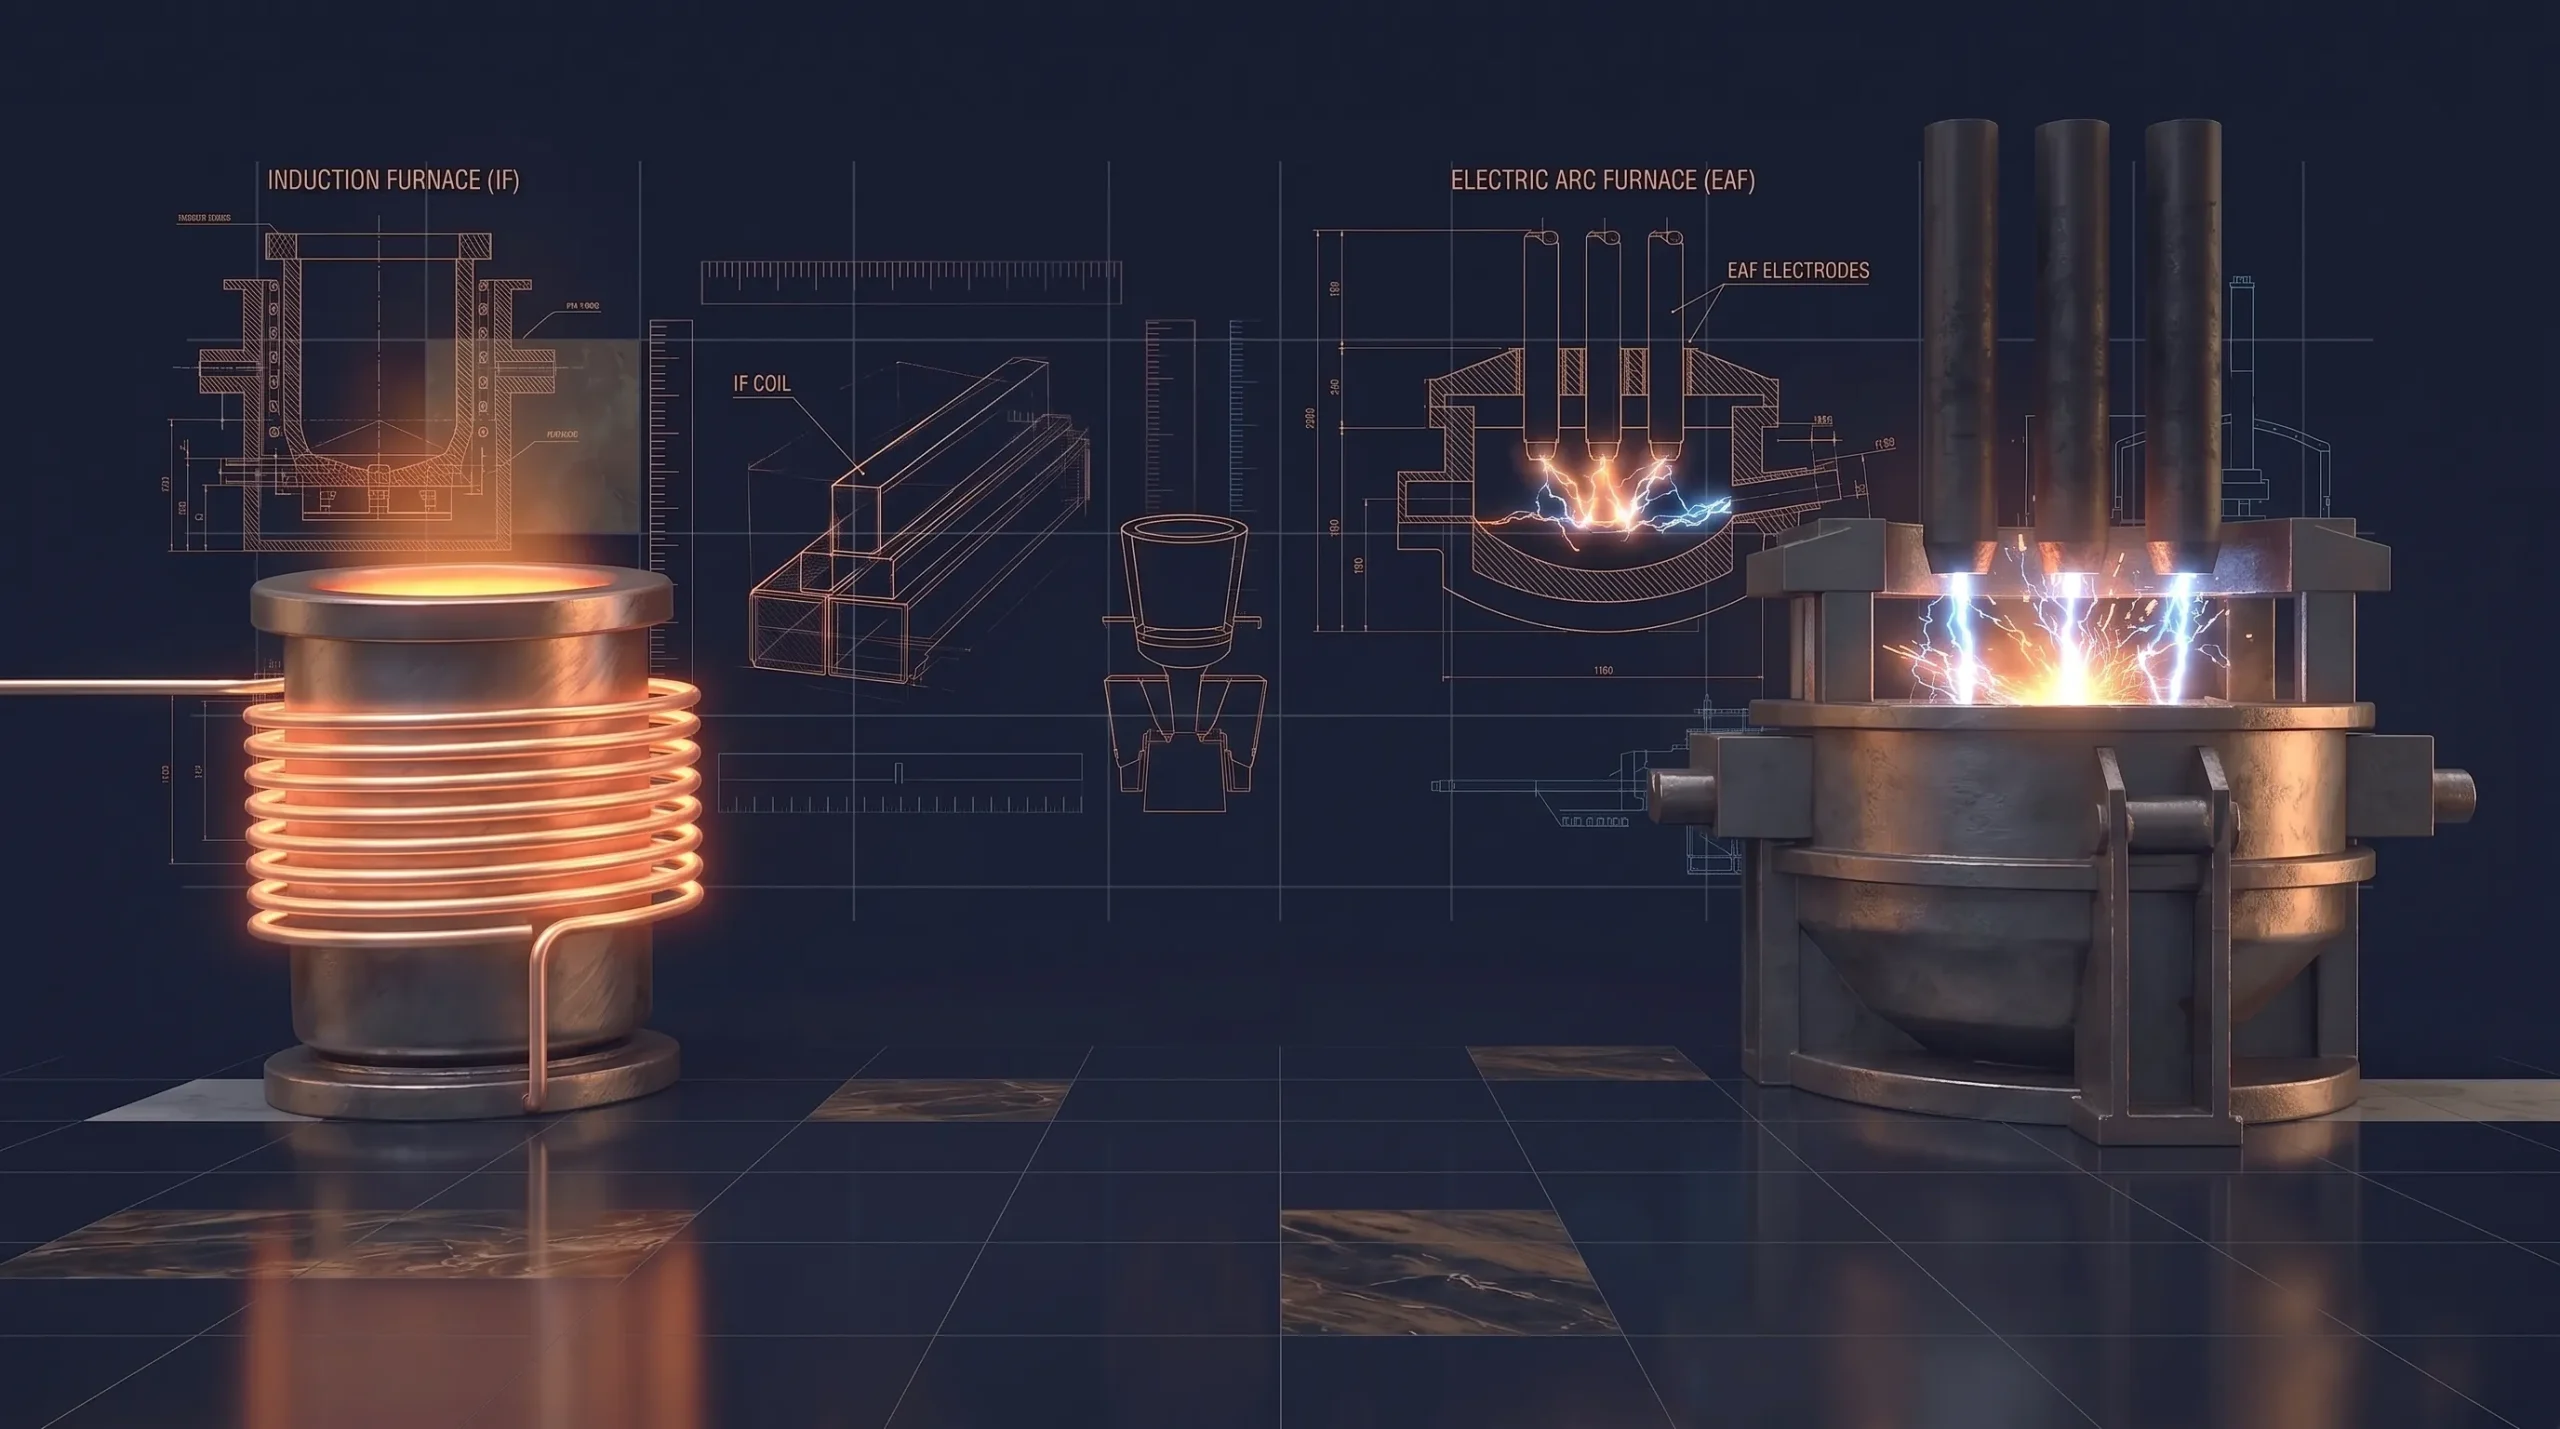
کوره القایی Induction Furnace) یا (IF
کوره القایی با استفاده از القای الکترومغناطیسی، جریانهای الکتریکی را در بار فلزی ایجاد میکند. عبور این جریانها از فلز باعث تولید حرارت و ذوب تدریجی مواد اولیه میشود. در این فناوری، سیمپیچ القایی میدان مغناطیسی متناوب ایجاد میکند و انرژی بدون تماس مستقیم الکترود با مذاب به فلز منتقل میشود.
یکی از ویژگیهای مهم این کوره، گردش الکترومغناطیسی مذاب است که به یکنواختی دما و توزیع عناصر آلیاژی کمک میکند. بااینحال، کوره القایی معمولاً توانایی محدودی برای انجام واکنشهای پالایشی مستقل، مانند حذف مؤثر فسفر و گوگرد، دارد. به همین دلیل، کیفیت مواد شارژ و کنترل ترکیب شیمیایی از ابتدا اهمیت زیادی دارند.
کوره قوس الکتریکی Electric Arc Furnace) یا (EAF
در کوره قوس الکتریکی، انرژی از طریق قوس الکتریکی میان الکترودهای گرافیتی و بار فلزی یا مذاب منتقل میشود. دمای بالای قوس امکان ذوب سریع مواد اولیه و انجام واکنشهای متالورژیکی را فراهم میکند. این کوره معمولاً برای ذوب قراضه فولادی و همچنین استفاده از آهن اسفنجی (DRI) یا ترکیبی از مواد آهندار به کار میرود.
یکی از مزیتهای اصلی این کوره، امکان مدیریت سرباره، تزریق اکسیژن و تنظیم شرایط اکسیداسیون و احیا برای کنترل بهتر ترکیب مذاب است. این قابلیتها در صورت طراحی و بهرهبرداری صحیح، انعطافپذیری بیشتری برای تولید فولاد با مشخصات متنوع فراهم میکنند.
مقایسه مصرف انرژی و هزینه ذوب فولاد کوره القایی و کوره قوس الکتریکی
مصرف انرژی یکی از شاخصهای اصلی ارزیابی اقتصادی کورههای فولادسازی است. بااینحال، مقایسه دقیق میان کوره القایی و کوره قوس الکتریکی باید بر اساس کیلوواتساعت برق مصرفی بهازای هر تن فولاد مذاب، شرایط شارژ، راندمان تجهیزات و مجموع هزینههای عملیاتی انجام شود.
در کوره القایی، انتقال انرژی از طریق میدان الکترومغناطیسی انجام میشود و نبود قوس الکتریکی میتواند اتلافهای مرتبط با تابش قوس را کاهش دهد. این ویژگی در کنار کنترل مناسب فرایند، امکان دستیابی به راندمان مطلوب را فراهم میکند. بااینحال، مصرف برق ویژه کوره القایی الزاماً از EAF کمتر نیست و به ظرفیت، طراحی، زمان نگهداری مذاب و شرایط بهرهبرداری بستگی دارد.
در مقابل، کوره قوس الکتریکی علاوه بر برق، میتواند از انرژی شیمیایی حاصل از تزریق اکسیژن و سوخت نیز استفاده کند. این امکان در بسیاری از واحدهای صنعتی به کاهش مصرف برق ویژه و افزایش سرعت ذوب کمک میکند؛ هرچند هزینه الکترودهای گرافیتی، مواد سربارهساز، اکسیژن و نگهداری تجهیزات نیز باید محاسبه شود.
برای تصمیمگیری نهایی بین کوره القایی و کوره قوس الکتریکی بررسی هزینه کل بهازای هر تن فولاد سالم و قابل ریختهگری ضروری است. قیمت برق، تعرفه دیماند، ضریب توان، هزینه مواد اولیه، افت فلزی و توقفهای تعمیراتی میتوانند نتیجه مقایسه را تغییر دهند. بنابراین، انتخاب کوره باید بر پایه دادههای واقعی کارخانه و نه صرفاً یک عدد عمومی برای مصرف انرژی انجام شود.
کیفیت مذاب و کنترل ترکیب شیمیایی
کیفیت فولاد مذاب یکی از عوامل تعیینکننده در تولید بیلت استاندارد است؛ زیرا تغییرات ترکیب شیمیایی، ناخالصیها و دمای ریختهگری میتوانند بر کیفیت محصول نهایی و عملکرد آن در نورد اثر بگذارند.
کوره القایی به دلیل همزدن الکترومغناطیسی، امکان دستیابی به مذابی با دمای نسبتاً یکنواخت و توزیع مناسب عناصر آلیاژی را فراهم میکند. همچنین، نبود قوس مستقیم میتواند برخی شرایط اکسیداسیون را محدود کند. بااینحال، این ویژگیها به معنای حذف خودکار ناخالصیها نیستند. اگر قراضه حاوی مس، قلع یا سایر عناصر باقیمانده نامطلوب باشد، کوره القایی امکان حذف مؤثر بسیاری از این عناصر را ندارد.
در کوره قوس الکتریکی، تشکیل و کنترل سرباره و استفاده از اکسیژن، در صورت تناسب با طراحی فرایند، امکان انجام واکنشهای پالایشی بیشتری را فراهم میکند. برای مثال، حذف فسفر به شرایط مناسب اکسیداسیون و سرباره وابسته است و حذف گوگرد معمولاً به شرایط سربارهای مناسب و محیط احیایی نیاز دارد. بنابراین، عملکرد متالورژیکی کوره قوس الکتریکی میتواند برای تولید گریدهایی با الزامات پالایشی سختگیرانه مزیت داشته باشد.
در هر دو فناوری کوره القایی و کوره قوس الکتریکی، کنترل ترکیب شیمیایی باید با نمونهبرداری، آنالیز آزمایشگاهی یا طیفسنجی، تنظیم فروآلیاژها و مدیریت دمای مذاب انجام شود. کیفیت نهایی بیلت تنها به نوع کوره وابسته نیست؛ کیفیت شارژ، عملیات پاتیلی، سیستم ریختهگری مداوم و کنترل انجماد نیز نقش اساسی دارند.
ظرفیت تولید و مقیاس اقتصادی کارخانه
کوره القایی معمولاً برای واحدهایی مناسب است که به انعطافپذیری در اندازه ذوب، تغییر گرید و مدیریت تولید نیاز دارند. این فناوری میتواند برای کارخانههای کوچک و متوسط یا خطوطی با برنامه تولید متنوع انتخاب مناسبی باشد. البته ظرفیت واقعی آن به توان الکتریکی، اندازه کوره، زمان ذوب و تعداد واحدهای فعال وابسته است.
کوره قوس الکتریکی، بهویژه در طراحیهای صنعتی با توان بالا، برای تولید فولاد در مقیاس بزرگ و تأمین پیوسته خطوط ریختهگری مداوم کاربرد گستردهای دارد. هماهنگی میان زمان ذوب، انتقال پاتیلی و سرعت ریختهگری برای حفظ بهرهوری خط ضروری است. در چنین شرایطی، ظرفیت تولید سالانه، زمان توقف و نرخ بهرهبرداری تجهیزات اهمیت ویژهای پیدا میکنند.
بااینحال، نمیتوان صرفاً بر اساس نوع کوره، ظرفیت تولید را تعیین کرد. ظرفیت واقعی کارخانه تابعی از وزن هر ذوب، زمان چرخه، دسترسپذیری تجهیزات، ظرفیت پاتیل و ماشین ریختهگری مداوم است. در نتیجه، مقایسه اقتصادی باید کل خط تولید را در نظر بگیرد، نه فقط کوره ذوب را.
مقایسه مواد اولیه و انعطافپذیری عملیاتی
کوره القایی به مواد اولیه با ترکیب شیمیایی کنترلشده نیاز بیشتری دارد؛ زیرا توانایی محدود آن در پالایش، اصلاح برخی ناخالصیها را دشوار میکند. استفاده از قراضه تفکیکشده، آهن اسفنجی با مشخصات مناسب و کنترل دقیق عناصر باقیمانده میتواند به پایداری کیفیت محصول کمک کند.
در کوره قوس الکتریکی، امکان استفاده از ترکیبهای متنوعتری از قراضه، آهن اسفنجی و سایر مواد آهندار وجود دارد. بااینحال، این انعطافپذیری به معنای بینیازی از کنترل مواد اولیه نیست. انتخاب قراضه مناسب و مدیریت عناصر باقیمانده همچنان برای دستیابی به گرید هدف ضروری است.
از نظر تفاوت هزینه سرمایهگذاری کوره القایی و کوره قوس الکتریکی باید گفت که کوره القایی ممکن است در برخی ظرفیتهای پایینتر، به دلیل ساختار و تجهیزات جانبی موردنیاز، گزینه اقتصادیتری باشد. در مقابل، کوره قوس الکتریکی معمولاً به زیرساختهای قدرتمند برق، تجهیزات الکترود، سامانههای غبارگیری و کنترل فرایند نیاز دارد. هزینه واقعی سرمایهگذاری به ظرفیت طراحی، سطح اتوماسیون، استانداردهای زیستمحیطی و شرایط محل کارخانه بستگی دارد.
کدام کوره برای تولید بیلت بهتر است؟
اگر اولویت کارخانه، انعطافپذیری در ذوب، تولید در مقیاس کوچکتر و استفاده از مواد اولیه کنترلشده باشد، کوره القایی میتواند گزینه مناسبی باشد؛ مشروط بر آنکه الزامات متالورژیکی گرید فولادی با قابلیتهای فرایند سازگار باشند.
در مقابل، اگر کارخانه به ظرفیت بالا، تولید پیوسته، تنوع بیشتر در مدیریت شارژ و امکان انجام عملیات پالایشی گستردهتر نیاز داشته باشد، کوره قوس الکتریکی میتواند انتخاب مناسبتری باشد. البته این برتری به طراحی خط، کیفیت مواد اولیه، هزینه انرژی و مهارت بهرهبرداری وابسته است.
پیش از انتخاب بین کوره القایی و کوره قوس الکتریکی ، مهندسان خرید و مشاوران فنی باید حداقل ظرفیت سالانه، گریدهای هدف، مشخصات قراضه و آهن اسفنجی، محدودیت شبکه برق، هزینه سرمایهگذاری، هزینه تعمیرات و الزامات کیفیت بیلت را بررسی کنند. همچنین باید مشخص شود که پالایش نهایی در خود کوره انجام میشود یا تجهیزات ثانویه فولادسازی مانند کوره پاتیلی در خط وجود دارند.
جمعبندی
کوره القایی و کوره قوس الکتریکی هر دو فناوریهای قابل استفاده برای ذوب فولاد هستند، اما مزیتهای یکسانی ندارند. کوره القایی میتواند برای تولید انعطافپذیر با مواد اولیه کنترلشده مناسب باشد؛ درحالیکه EAF در بسیاری از خطوط بزرگ فولادسازی، به دلیل ظرفیت بالا و قابلیتهای پالایشی گستردهتر، جایگاه مهمی دارد.
برای تولید بیلت باکیفیت، انتخاب نهایی باید بر اساس هزینه کل تولید، ترکیب شیمیایی موردنیاز، ظرفیت کارخانه و تجهیزات پاییندستی صورت گیرد. هلدینگ همگر توصیه میکند ارزیابی فنی و اقتصادی هر دو گزینه با دادههای واقعی بهرهبرداری انجام شود تا تصمیم نهایی با اهداف تولید و استانداردهای محصول هماهنگ باشد.